A पीसीबी काटने की मशीनवह उपकरण है जो सोल्डर जोड़ों को तोड़े बिना, तांबे को फाड़े या एसएमटी लाइन को धीमा किए बिना एक पॉपुलेटेड पैनल को अलग-अलग बोर्ड में बदल देता है। अधिकांश कारखानों में, पृथक्करण चरण दूर से सरल दिखता है: एक ब्लेड एक स्कोर रेखा से होकर गुजरता है या एक राउटर एक रूपरेखा का अनुसरण करता है। करीब से, प्रत्येक पैरामीटर - ब्लेड की तीव्रता, गाइड रेल संरेखण, फ़ीड गति, पैनल समर्थन, और धूल निष्कर्षण - यह तय करता है कि तैयार बोर्ड निरीक्षण पास करता है या फिर से काम करता है। यह मार्गदर्शिका बताती है कि सही कटिंग विधि का चयन कैसे करें, कटिंग एज को पूर्वानुमानित कैसे रखें, और बोर्ड पृथक्करण नियंत्रण से बाहर होने पर उत्पन्न होने वाली समस्याओं का निदान कैसे करें।
अमूर्त
बोर्ड पृथक्करण एक गुणवत्तापूर्ण द्वार है, समापन औपचारिकता नहीं। वी-कट स्कोरिंग, सॉ ब्लेड कटिंग और रूटिंग के बीच चयन से पूरी लाइन की स्ट्रेस प्रोफाइल, एज क्वालिटी और रखरखाव लय बदल जाती है। यह लेख काटने की विधि के चयन को ब्लेड घिसाव प्रबंधन, फिक्सचर डिजाइन, धूल नियंत्रण और रोजमर्रा की समस्या निवारण से जोड़ता है। यह प्रक्रिया इंजीनियरों, एसएमटी पर्यवेक्षकों और उपकरण खरीदारों के लिए लिखा गया है, जिन्हें केवल काटने वाली मशीन के बजाय पूर्वानुमानित पृथक्करण की आवश्यकता होती है।
विषयसूची
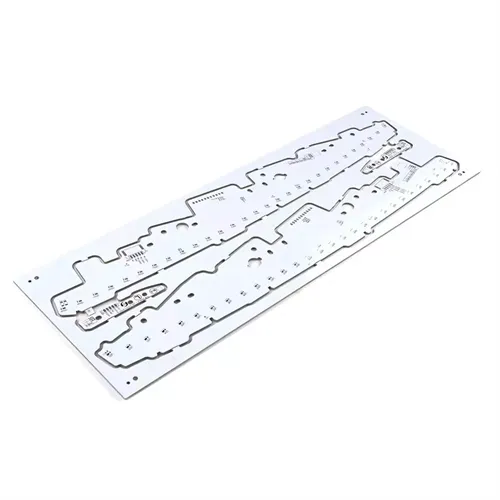
बोर्ड पृथक्करण अंतिम बोर्ड गुणवत्ता क्यों तय करता है?
डीपैनलिंग असेंबली और अंतिम परीक्षण के बीच में होती है। एक बोर्ड जो रिफ्लो से बच गया है वह अभी भी विफल हो सकता है क्योंकि अलग होने से पैड के पास एक हेयरलाइन दरार आ गई, एक कोने को नष्ट कर दिया गया, या एक स्कोर लाइन के पार प्रवाहकीय गड़गड़ाहट छोड़ दी गई। यांत्रिक घटना संक्षिप्त है, लेकिन परिणाम स्थायी हैं।
एक अच्छी तरह से नियंत्रित काटने की प्रक्रिया एक साथ तीन चीजों की सुरक्षा करती है। सबसे पहले, यह घटक जोड़ों को झुकने वाले तनाव से बचाता है। दूसरा, यह लैमिनेट और कॉपर इंटरफेस को फटने से बचाता है। तीसरा, यह डाउनस्ट्रीम निरीक्षण, टच-अप और स्क्रैप से बचकर थ्रूपुट की सुरक्षा करता है। जब इन तीनों में से कोई भी फिसलने लगता है, तो मूल कारण आमतौर पर काटने की विधि, उपकरण की स्थिति, या फिक्स्चर में पाया जाता है - ऑपरेटर में नहीं।
कई टीमों को इसका पता तब चलता है जब ग्राहक की शिकायत किसी खुरदरे बोर्ड किनारे से जुड़ी होती है। सुधार शायद ही कभी एकल समायोजन होता है। यह एक प्रणाली है: बोर्ड डिज़ाइन के लिए सही मशीन, मापा घिसाव से बंधा एक ब्लेड प्रतिस्थापन नियम, और एक स्थिरता जो कट लाइन के करीब पैनल का समर्थन करती है।
अलगाव का जोखिम वास्तव में कहां से आता है
जोखिम उपकरण और सामग्री के बीच इंटरफेस में प्रवेश करता है। एक कुंद किनारा सामग्री को काटने के बजाय उसे धकेलता है। एक असमर्थित पैनल लोड के तहत लचीला हो जाता है। एक गलत संरेखित गाइड रेल खांचे को इच्छित पथ से दूर स्थानांतरित कर देती है। सेंसर या रेल पर छोड़ी गई धूल एक सटीक गति को बहती गति में बदल देती है। इनमें से प्रत्येक स्क्रैप दिखाई देने से पहले दिखाई देता है, बशर्ते प्रक्रिया का सही माप के साथ निरीक्षण किया गया हो।
काटने के तरीके: वी-कट, सॉ ब्लेड और राउटर की तुलना
कोई भी एक पद्धति हर बोर्ड पर हावी नहीं होती। व्यावहारिक निर्णय ज्यामिति, बोर्ड की मोटाई, घटक निकासी और यांत्रिक तनाव के स्वीकार्य स्तर को रेखांकित करने के लिए आता है।
| काटने की विधि | वी-कट स्कोरिंग | ब्लेड कटिंग देखी | राउटर काटना |
| विशिष्ट परिशुद्धता | लगभग ±0.1 मिमी | सीधे कट के लिए स्थिर | लगभग ±0.05 मिमी |
| सर्वोत्तम बोर्ड प्रोफ़ाइल | लंबी सीधी रेखाएं, कठोर FR-4 | मोटे या बड़े पैनल | घुमावदार या अनियमित रूपरेखा |
| यांत्रिक तनाव | मध्यम से उच्चतर | मध्यम | निम्न से मध्यम |
| किनारे की स्थिति | स्कोर की गहराई और ब्लेड घिसाव पर निर्भर करता है | यदि मापदंडों में बदलाव होता है तो गड़गड़ाहट का जोखिम होता है | बिट और फ़ीड का मिलान होने पर चिकना |
| विशिष्ट सीमा | केवल सीधे कट; घटकों को स्कोर से दूर रहना चाहिए | घुमावदार आकृतियों के लिए आदर्श नहीं है | धूल और बिट घिसाव के प्रबंधन की आवश्यकता है |
वी-कट स्कोरिंग पूर्व-मशीनीकृत खांचे के साथ कोणीय ब्लेड की एक जोड़ी चलाता है और एक नियंत्रित अवशिष्ट मोटाई छोड़ता है। यह तेज़ और यांत्रिक रूप से सरल है, जो इसे उच्च मात्रा वाले उपभोक्ता इलेक्ट्रॉनिक्स और प्रकाश उत्पादों में आम बनाता है। सीमा ज्यामितीय है: विधि सीधी रेखाएँ और स्कोर रेखा के चारों ओर पर्याप्त निकासी चाहती है। किनारे पर लगे कनेक्टर या ब्रेक लाइन के पास सघन प्लेसमेंट वाले बोर्ड खराब उम्मीदवार हैं।
सॉ ब्लेड कटिंग में सीधे रास्तों पर पैनलों को अलग करने के लिए एक गोलाकार ब्लेड का उपयोग किया जाता है। यह उच्च थ्रूपुट पर मोटे लैमिनेट्स और बड़े पैनलों को संभालता है, लेकिन यह रूटिंग की तुलना में अधिक यांत्रिक तनाव भी पेश करता है और घुमावदार रूपरेखा के लिए उपयुक्त नहीं है। जब फ़ीड दर, ब्लेड की ऊंचाई और पैनल समर्थन को संतुलन में नहीं रखा जाता है, तो गड़गड़ाहट जल्दी हो जाती है।
राउटर कटिंग एक हाई-स्पीड स्पिंडल के साथ प्रोग्राम किए गए पथ का अनुसरण करता है, जो एक ही पैनल पर एल-आकार, यू-आकार, आर्क और मिश्रित रूपरेखा की अनुमति देता है। यह जटिल असेंबलियों के लिए सबसे लचीला विकल्प है, और कम कटिंग तनाव बारीक-पिच घटकों और नाजुक जोड़ों की रक्षा करता है। व्यापार-बंद धूल उत्पादन और बिट घिसाव हैं, जिन्हें निष्कर्षण और प्रतिस्थापन कार्यक्रम के साथ प्रबंधित किया जा सकता है।
विधि का उत्पाद से मिलान
- जब पैनल लंबी सीधी ब्रेक लाइनें, कठोर एफआर-4 और उदार घटक क्लीयरेंस का उपयोग करता है तो वी-कट स्कोरिंग चुनें।
- जब प्राथमिकता मोटे या बड़े बोर्डों को उच्च गति से सीधे अलग करने की हो तो आरा ब्लेड काटने का चयन करें।
- जब रूपरेखा घुमावदार हो, घटक घनत्व अधिक हो, या बोर्ड पतला और तनाव-संवेदनशील हो, तो राउटर कटिंग चुनें।
- मिश्रित उत्पादन के लिए एक द्वितीयक विधि उपलब्ध रखें; एक लाइन शायद ही कभी केवल एक बोर्ड प्रकार पर चलती है।
कटिंग मशीन खरीदने से पहले चयन चेकलिस्ट
खरीदारी के निर्णय अक्सर विफल हो जाते हैं क्योंकि विशिष्टताओं पर बातचीत गति से शुरू होती है और कीमत पर समाप्त होती है। अधिक उपयोगी प्रारंभिक बिंदु स्वयं बोर्ड है: इसकी मोटाई सीमा, रूपरेखा जटिलता, कट लाइन के पास घटक ऊंचाई, और पैनल लेआउट जो महीनों तक दोहराया जाएगा।
तकनीकी प्रश्न जो मशीन के विनिर्देशन को बदलते हैं
- कॉपर और सोल्डर मास्क सहित पूर्ण बोर्ड मोटाई सीमा क्या है, और क्या लाइन कभी 2 मिमी से ऊपर के बोर्ड चलाएगी?
- क्या पृथक्करण रेखाएँ सीधी हैं, या उत्पाद को वक्र, स्लॉट और आंतरिक कटआउट की आवश्यकता है?
- इच्छित कट पथ के निकटतम घटक और सोल्डर जोड़ कितने करीब हैं?
- मशीन अधिकतम और न्यूनतम चरम सीमा पर किस पैनल आकार और सरणी पैटर्न को संभालेगी?
- क्या इस प्रक्रिया के लिए धूल निष्कर्षण, आयनित वायु, या बंद काटने वाले कक्ष की आवश्यकता होती है?
- क्या मशीन मौजूदा एसएमटी उपकरण के साथ स्टैंड-अलोन या इनलाइन चलेगी, और क्या फ़ुटप्रिंट उपलब्ध है?
मूल्यांकन की दूसरी परत ऑपरेटर इंटरफ़ेस और रखरखाव पहुंच से संबंधित है। एक समायोज्य गाइड रेल जिसे बिना उपकरण के सेट किया जा सकता है, बदलाव के समय को कम कर देता है। एक ब्लेड या बिट परिवर्तन जिसके लिए आधी गार्डिंग को हटाने की आवश्यकता नहीं होती है, उसे "थोड़ी देर तक चलाने" के बजाय समय पर प्रतिस्थापन को प्रोत्साहित किया जाता है। कटिंग ज़ोन तक दृश्यमान पहुंच से यह पुष्टि करना आसान हो जाता है कि चक्र शुरू होने से पहले पैनल सही ढंग से बैठा है।
आपूर्तिकर्ताओं की तुलना करने वाले खरीदारों के लिए, यह केवल एक मैनुअल ही नहीं, बल्कि एक लिखित दस्तावेज़ के रूप में रखरखाव दिनचर्या का अनुरोध करने में मदद करता है। दिनचर्या से पता चलता है कि निर्माता मशीन को कैसी स्थिति में रखने की उम्मीद करता है, और यह दीर्घकालिक समर्थन गुणवत्ता का एक उचित संकेतक है। जैसे निर्माता के साथ काम करनाहोशिनियो एलसीडी-टेकजब बोर्ड का प्रकार और उत्पादन मात्रा पहले से ही ज्ञात हो तो विनिर्देश चरण को छोटा किया जा सकता है।
ब्लेड वियर, एज क्वालिटी और रखरखाव विंडोज़
ब्लेड पहनना कोई एक घटना नहीं है। यह काटने की ज्यामिति में एक क्रमिक परिवर्तन है, और पहला संकेत अक्सर मशीन के रुकने के बजाय गुणवत्ता का बहाव होता है। घिसा हुआ वी-कट ब्लेड अभी भी घूम सकता है और फिर भी एक खांचा बना सकता है, लेकिन खांचे की गहराई, कोण और पृथक्करण बल अब अनुमोदित प्रक्रिया विंडो से मेल नहीं खाते हैं।
परिणाम खांचे के किनारे पर गड़गड़ाहट, पैनलों के बीच असमान पृथक्करण, बोर्ड को तोड़ने के लिए आवश्यक उच्च बल, स्कोर के पास तांबे के फटने, या खांचे की स्थिति में बहाव के रूप में दिखाई देते हैं। मुश्किल बात यह है कि ये लक्षण खराब ब्लेड संरेखण, अपर्याप्त पैनल समर्थन, गलत अवशिष्ट मोटाई, फिक्सचर मूवमेंट या मशीन सेटिंग्स से भी आ सकते हैं। प्रत्येक खराबी के बाद ब्लेड को बदलने से वास्तविक कारण का समाधान किए बिना लागत बढ़ सकती है।
पहनने के संकेतों को सही ढंग से कैसे पढ़ें
| लक्षण | जाँच करने के लिए ब्लेड से संबंधित कारण | सत्यापित करने के लिए अन्य कारक |
| नाली के किनारे बढ़ी हुई गड़गड़ाहट | काटने की धार कम तेज़ होती जा रही है | ब्लेड संरेखण, बोर्ड समर्थन, सामग्री बैच |
| खुरदरी नाली की सतह | ब्लेड घिसना या राल का जमना | काटने की गति, मलबा हटाना |
| उच्चतर पृथक्करण बल | खांचे की गहराई कम होना या किनारा कुंद होना | अवशिष्ट मोटाई, बोर्ड डिजाइन |
| पैनलों के बीच असमान पृथक्करण | ब्लेड समानता या असमान घिसाव | स्थिरता की स्थिति, पैनल समतलता |
| खांचे के पास तांबे का फटना | क्षतिग्रस्त किनारा या गलत नाली स्थिति | तांबे का वितरण, स्कोर गहराई |
| नाली स्थिति विचलन | ब्लेड मूवमेंट या माउंटिंग समस्या | मशीन अंशांकन |
अनुशासित दृष्टिकोण तुलनात्मक निदान है। नए ब्लेड और वर्तमान ब्लेड के साथ समान पीसीबी सामग्री, समान मशीन सेटिंग, समान पैनल स्थिति और समान माप विधि चलाएं। केवल तभी टीम यह निर्धारित कर सकती है कि क्या ब्लेड मुख्य योगदानकर्ता है या क्या स्थिरता या संरेखण दोष उत्पन्न कर रहा है।
प्रतिस्थापन आदत के बजाय प्रतिस्थापन नियम बनाना
कोई सार्वभौमिक ब्लेड-जीवन संख्या नहीं है जो हर कारखाने में फिट हो। सही अंतराल बोर्ड सामग्री, मोटाई, नाली आवश्यकताओं, ब्लेड की स्थिति और उत्पादन वातावरण पर निर्भर करता है। एक फ़ैक्टरी जो मानकीकृत कर सकती है वह निर्णय नियम है: मापने योग्य गुणवत्ता सीमा को परिभाषित करें, उस सीमा के विरुद्ध काटने की स्थिति को ट्रैक करें, और जब प्रवृत्ति इसके करीब आती है तो ब्लेड को बदल दें। यह ब्लेड परिवर्तनों को स्क्रैप की प्रतिक्रिया के बजाय एक नियोजित रखरखाव कार्रवाई में बदल देता है।
यही तर्क राउटर बिट्स पर भी लागू होता है। रखरखाव असंगत होने पर बिट घिसाव किनारे की चिकनाई को प्रभावित करता है, और स्पिंडल का जीवनकाल सामग्री कठोरता और रूटिंग पथ के साथ भिन्न होता है। वास्तविक कटिंग मीटर या बोर्ड गणना पर आधारित प्रतिस्थापन अंतराल कैलेंडर अंतराल की तुलना में अधिक विश्वसनीय है।
स्थिरता डिजाइन, धूल निष्कर्षण, और तनाव नियंत्रण
काटने का उपकरण केवल तभी अच्छा प्रदर्शन करता है जब पैनल को सही ढंग से पकड़ा जाता है। कट लाइन के करीब अपर्याप्त समर्थन बोर्ड को झुकने की अनुमति देता है, जो प्रभावी कटिंग गहराई को बदल देता है और तनाव को सोल्डर जोड़ों में स्थानांतरित कर देता है। एक फिक्स्चर जो गंदा है या घिसा हुआ है, नए ब्लेड के साथ भी असमान नाली की गहराई पैदा कर सकता है।
धूल नियंत्रण भी इसी कारण से मायने रखता है। फाइबरग्लास और राल कण जो गाइड रेल, सेंसर और कटिंग जोन पर जमा होते हैं, गति सटीकता में बाधा डालते हैं और बोर्ड की सतह को दूषित करते हैं। उच्च-घनत्व वाले बोर्डों में, महीन धूल सुविधाओं को पाट सकती है और रुक-रुक कर दोष पैदा कर सकती है जिनका पता लगाना मुश्किल होता है। निर्देशित वायु प्रवाह के साथ एक बंद कटिंग कक्ष और एक उचित आकार की निष्कर्षण प्रणाली लंबे समय तक काटने की स्थिति को स्थिर रखती है।
- पैनल को कट लाइन के उतना करीब रखें जितना घटक लेआउट अनुमति देता है।
- गाइड रेल और ट्रैवल सेंसर को साफ रखें; सेंसर पर धूल के कारण स्थिति में बदलाव आ सकता है या झूठी टक्कर रुक सकती है।
- केवल इंस्टॉलेशन के समय ही नहीं, बल्कि चेंजओवर के समय भी ब्लेड की ऊंचाई, कोण और दबाव को सत्यापित करें।
- वास्तविक धूल भार के लिए रेटेड निष्कर्षण का उपयोग करें और न केवल वैक्यूम संकेतक, बल्कि वायु प्रवाह की जांच करें।
- ब्लेड की जांच करने वाली प्रक्रिया के दौरान समतलता और घिसाव के लिए फिक्स्चर का निरीक्षण करें।
तनाव नियंत्रण इन विवरणों का संचयी परिणाम है। एक तेज उपकरण, एक समर्थित पैनल और एक साफ काटने वाला क्षेत्र कम पृथक्करण बल पर एक साफ धार उत्पन्न करता है। जब ऑपरेटर रिपोर्ट करते हैं कि एक बोर्ड को "तोड़ने के लिए अधिक बल की आवश्यकता होती है", तो यह प्रक्रिया प्रतिक्रिया है, सामान्य बदलाव नहीं।
सामान्य काटने की समस्याओं का निवारण
अधिकांश दैनिक दोष कुछ श्रेणियों में आते हैं: शक्ति और सुरक्षा इंटरलॉक, स्थिति सटीकता, सेंसर संदूषण, और यांत्रिक युग्मन। एक संरचित जाँच क्रम यादृच्छिक भागों के प्रतिस्थापन को रोकता है।
मशीन चालू नहीं होती या इंडिकेटर बंद रहता है
पहले फ़्यूज़ की जाँच करें, फिर पुष्टि करें कि आपातकालीन स्टॉप जारी कर दिया गया है। सुरक्षा दरवाजे वाली मशीनों पर, सत्यापित करें कि इंटरलॉक लगा हुआ है। किसी तकनीशियन को बुलाए जाने से पहले ये तीन जाँचें "बिजली नहीं" रिपोर्ट के एक बड़े हिस्से का समाधान करती हैं।
यात्रा या कटौती की स्थिति सटीक नहीं है
यात्रा काउंटर की खराबी या काउंटर पर जमा धूल गलत स्थिति का कारण बन सकती है। पहले काउंटर और आसपास के रेल क्षेत्र को साफ करें; काउंटर को केवल तभी बदलें जब सफाई से पुनरावर्तनीयता बहाल न हो। यही पैटर्न बाएँ और दाएँ यात्रा सेंसर पर लागू होता है: संवेदन सतह पर धूल गलत स्टॉप या टकराव को ट्रिगर कर सकती है, और सफाई अक्सर सामान्य संचालन को बहाल करती है।
मोटर चलती है लेकिन ब्लेड नहीं घूमता
बेल्ट या कपलिंग-चालित मशीनों पर, कपलिंग पर एक ढीला शीर्ष पेंच मोटर को ब्लेड शाफ्ट से अलग कर सकता है। मशीन को बंद करके और लॉकआउट प्रक्रिया के अनुसार गार्डिंग हटाकर, कपलिंग का निरीक्षण करें और स्क्रू को निर्दिष्ट टॉर्क तक कस लें।
किनारे की गुणवत्ता अचानक ख़राब हो जाती है
ब्लेड को तुरंत न बदलें. समान सामग्री, सेटिंग, पैनल स्थिति और माप पद्धति के तहत नए ब्लेड और वर्तमान ब्लेड की तुलना करें। यदि नया ब्लेड समान दोष उत्पन्न करता है, तो फिक्स्चर, पैनल समर्थन और संरेखण का निरीक्षण करें। यदि नया ब्लेड दोष को ठीक करता है, तो ब्लेड योगदानकर्ता है और प्रतिस्थापन नियम की समीक्षा की जानी चाहिए।
अक्सर पूछे जाने वाले प्रश्नों
वी-कट और राउटर सेपरेशन के बीच क्या अंतर है?
काटने वाले ब्लेड को कितनी बार बदला जाना चाहिए?
जब मोटर चलती रहती है तो ब्लेड घूमना क्यों बंद कर देता है?
क्या एक पीसीबी काटने की मशीन मोटे और पतले दोनों बोर्डों को संभाल सकती है?
बार-बार कटौती के दौरान स्थिति में बदलाव का क्या कारण है?
क्या धूल निष्कर्षण वास्तव में कट गुणवत्ता को प्रभावित करता है?
क्या आप कटिंग विधि को अपने वास्तविक बोर्ड डिज़ाइन और उत्पादन मात्रा से मिलाने के लिए तैयार हैं?
हमसे संपर्क करेंआपके पैनल ड्राइंग, मोटाई सीमा और रूपरेखा आवश्यकताओं के साथ, और टीम पहले कट से पहले सही पृथक्करण सेटअप को परिभाषित करने में मदद कर सकती है।